 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC-Rohrextrusion: Warum bedeutet niedriges Drehmoment nicht gleich hohe Qualität?
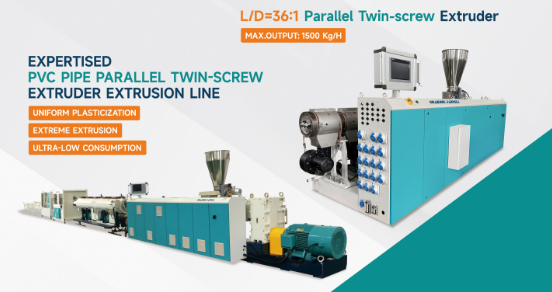
Ningbo Fangli Technology Co., Ltd.ist einHersteller mechanischer Gerätemit über 30 Jahren ErfahrungExtrusionsausrüstung für Kunststoffrohre, Neuer Umweltschutz und neue Materialausrüstung. Seit seiner Gründung wurde Fangli basierend auf den Anforderungen der Benutzer entwickelt. Durch kontinuierliche Verbesserung, unabhängige Forschung und Entwicklung der Kerntechnologie sowie die Verdauung und Absorption fortschrittlicher Technologie und anderer Mittel haben wir uns weiterentwickeltExtrusionslinie für PVC-Rohre, Extrusionslinie für PP-R-Rohre, PE-Wasserversorgungs-/Gasrohr-Extrusionslinie, das vom chinesischen Bauministerium empfohlen wurde, um importierte Produkte zu ersetzen. Wir haben den Titel „Erstklassige Marke in der Provinz Zhejiang“ erhalten.
Bei der Extrusion von PVC-Rohren werden viele Verarbeitungsanomalien oft fälschlicherweise darauf zurückgeführtunzureichende Schmierung. Wenn das Drehmoment ansteigt, der Schmelzefluss instabil wird oder die Rohroberfläche rau wird, besteht die unmittelbare Reaktion in vielen Fabriken darin, mehr Schmiermittel hinzuzufügen. Kurzfristig sinkt das Drehmoment, der Materialfluss verbessert sich und die Produktionslinie läuft reibungsloser, was zu der einfachen Schlussfolgerung führt, dass das Problem gelöst wurde.
Eine übermäßige Schmierung ist in der Regel nicht beabsichtigt, sondern entsteht schleichend durch wiederholte Prozessanpassungen. Wenn es in der Produktionslinie zu Druckschwankungen, rauen Oberflächen, gelegentlichem Materialstau, schlechter Verschmelzung oder erhöhter Extrusionslast kommt, neigen die Bediener dazu, schrittweise Schmiermittel hinzuzufügen. Die anfängliche Produktion wird tatsächlich reibungsloser. Wenn die Schmierwirkung jedoch zu stark wird, neigen die Harzpartikel dazu, übermäßig im Zylinder zu verrutschen, bevor sie vollständig geschmolzen sind. Dies führt zu einer verringerten Schmelzgeschwindigkeit, einer verringerten Schmelzkohäsion, einer instabilen Plastifizierung und einem daraus resultierenden engeren Verarbeitungsfenster. Da die Anlage immer noch reibungslos zu funktionieren scheint, ist es oft schwierig, solche Probleme in der Werkstatt sofort zu erkennen.
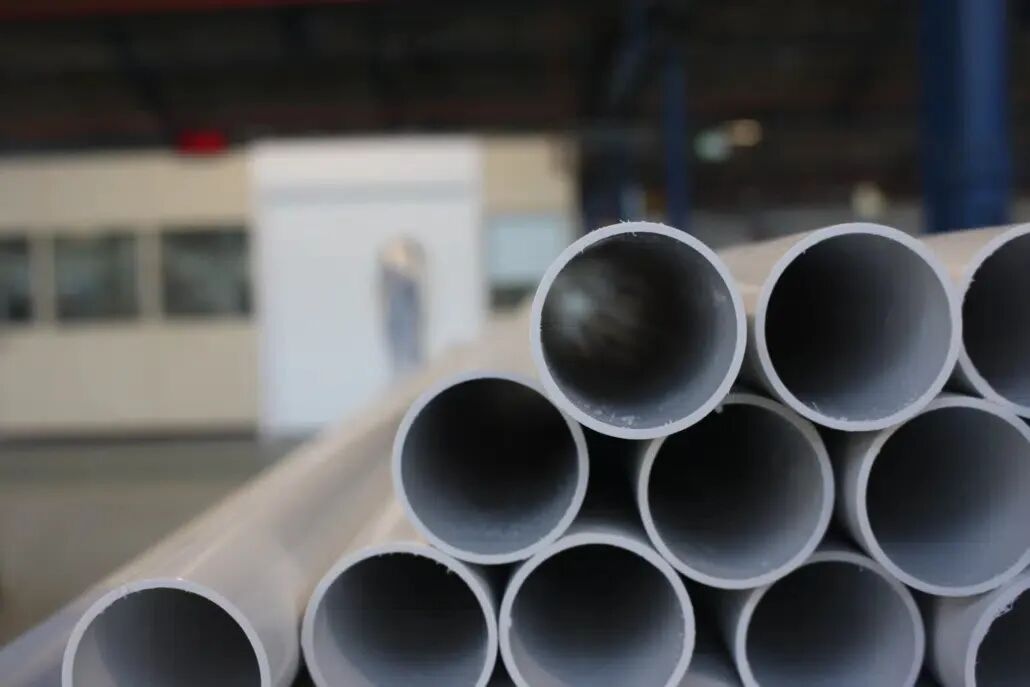
Ein weiteres häufiges Missverständnis ist, dass „ein geringeres Drehmoment eine bessere Schmierung bedeutet“. Tatsächlich beruht die PVC-Extrusion auf kontrollierten Schmelz- und Scherprozessen. Übermäßige Schmierung schwächt die effektive Scherwirkung der Schnecke, was zu einer unzureichenden Energieübertragung zum Schmelzen führt. Obwohl das Material leichter fließt, kann dies leicht zu unvollständiger Verschmelzung, matten oder weißlichen Oberflächen, instabiler Vakuumdimensionierung, verringerter Schlagfestigkeit, Schwankungen der Wandstärke, unzureichender Bindenahtfestigkeit, Dimensionsinstabilität und Düsenablagerungen führen – besonders ausgeprägt bei Hochgeschwindigkeitsextrusion.
Bei hochgefüllten CaCO₃-Formulierungen tritt dieses Problem noch stärker in den Vordergrund. Die große Menge an Füllstoff schwächt die effektive Bindung zwischen den Harzpartikeln, während übermäßiges Schmiermittel die Schmelzeffizienz weiter verringert. Dies führt zu einer langsameren Plastifizierung, Schwankungen des Schmelzdrucks, einer verringerten Schmelzfestigkeit, spröden mechanischen Eigenschaften und einer verringerten Verarbeitungskonsistenz über verschiedene Schichten hinweg. Um die Fließfähigkeit zu verbessern, fügen einige Fabriken weiterhin mehr Schmiermittel hinzu, wodurch die Formulierung unbeabsichtigt weiter von der optimalen Verarbeitungsbalance entfernt wird. Dies ist ein wesentlicher Grund dafür, dass viele hochgefüllte PVC-Rohrformulierungen trotz ihrer einfachen Inbetriebnahme Schwierigkeiten haben, eine langfristig stabile Produktion aufrechtzuerhalten.
Daher kann die Schmierung nicht isoliert vom gesamten Prozesssystem bewertet werden. Seine Wirksamkeit wird gemeinsam von mehreren Faktoren beeinflusst, darunter Füllstoffgehalt, ACR, CPE, Stabilisatorsystem, Schneckengeometrie, Extrusionsgeschwindigkeit, Temperaturprofil und Düsendesign. Das gleiche Schmiersystem, das in einem System mit geringem Füllgrad gut funktioniert, kann in einem System mit hohem Füllgrad zu einer unzureichenden Verschmelzung führen.
Erfahrenen Verarbeitern geht es nicht darum, „welches Schmiermittel das stärkste ist“, sondern vielmehr darum, ob das „Schmiersystem das optimale Fusionsgleichgewicht aufrechterhält“. Eine ausgezeichnete PVC-Formulierung strebt nicht das geringstmögliche Drehmoment an; Stattdessen wird das beste Gleichgewicht zwischen Schmelzqualität, Schmelzfluss, Verarbeitungsstabilität und mechanischen Eigenschaften angestrebt. In der tatsächlichen Produktion ist ein niedriges Drehmoment lediglich ein Prozessindikator und kein Qualitätsindikator. Das eigentliche Ziel ist immer eine stabile Verschmelzung, stabile Abmessungen, stabile Oberflächenqualität und eine langfristig gleichbleibende Produktion. Denn eine Formulierung, die heute scheinbar eine bessere Fließfähigkeit bietet, kann morgen durchaus zur Quelle von Qualitätsbeschwerden werden.
Wenn Sie weitere Informationen benötigen,Ningbo Fangli Technology Co., Ltd.Gerne können Sie sich für eine detaillierte Anfrage an uns wenden. Wir bieten Ihnen professionelle technische Beratung oder Vorschläge zur Ausrüstungsbeschaffung.
Anfrage absenden
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie